在工业自动化、智能制造、仓储物流、设备溯源等场景中,RFID技术凭借非接触式识别、高速数据采集、可批量读取的优势,成为数字化落地的核心基础。相较于常规板式、方形读写设备,螺纹圆柱型高频RFID读写器凭借小巧紧凑、易安装、抗干扰、适配复杂工位的特性,成为精密产线、狭小设备空间、自动化工位识别的首选设备。
但多数企业在项目落地中,常因选型参数不符、场景适配失误、集成调试不当,出现读取不稳定、串读漏读、设备不耐工况、系统对接失败等问题。本文结合工业实操经验,全方位拆解螺纹圆柱型高频RFID读写器的核心选型逻辑、关键参数标准、落地实施要点及避坑技巧,为企业智能化改造提供可落地的参考方案。
一、螺纹圆柱型高频RFID读写器核心优势
螺纹圆柱型高频RFID读写器特指13.56MHz高频频段、采用圆柱螺纹结构的工业级读写设备,区别于普通RFID读写器,专为工业复杂工况设计,适配绝大多数精细化识别场景,核心优势集中在四点:
1. 安装适配性极强:标准螺纹机身设计,支持螺母固定、嵌入式安装,可轻松适配自动化工位、工装夹具、小型设备腔体、流水线侧边等狭小空间,解决传统RFID读写设备体积大、固定难、适配场景有限的痛点,无需额外改造设备结构即可快速部署。
2. 工况耐受度更高:主流机型采用黄铜镀镍金属机身,搭配IP67及以上防护等级,可有效抵御车间粉尘、潮湿、油污、切削液侵蚀等恶劣环境,同时内置滤波、隔离模块,具备优秀的EMC抗干扰能力,适配金属设备密集的工业场景,大幅降低环境干扰导致的识别故障。
3. 识别精准度优异:依托高频13.56MHz频段特性,搭配定向窄波束天线设计,识别区域精准可控,可有效避免多标签密集场景下的串读、误读问题,同时支持高速动态读取,适配流水线高速运动工件识别需求。
4. 集成兼容性广:全面适配主流工业通信协议与系统,支持RS485、RS232多种通讯方式,兼容Modbus RTU、Modbus TCP等工业协议,可无缝对接PLC、MES、单片机、上位机等工业控制系统,适配新旧产线改造场景。
二、核心选型维度:5大关键参数不能错
选型是RFID项目落地成功的核心,多数后期故障均源于前期参数匹配失误。结合工业项目实操经验,螺纹圆柱型高频RFID读写器选型需重点锁定五大核心维度,精准匹配场景需求。
1. 频段与协议兼容性
工业场景优先选用标准13.56MHz高频频段设备,拒绝私有定制频段,保障通用性。协议方面需严格匹配现场标签规格,主流设备需同时兼容ISO 15693、ISO 14443A两大国际标准,支持I-CODE 2、SLIX、MF1 S50、NTAG213等常用标签,可适配零部件溯源、工位识别、物料追踪等绝大多数场景。同时优先选择公开标准协议设备,规避私有封闭协议导致的后期设备扩容、系统对接难题。
2. 识别距离与读取性能
螺纹圆柱机型多为小型工业设备,识别距离相对固定,常规稳定识别距离集中在0-7cm,适配近距离精准识别场景。选型时需结合工位实际工况预留余量,避免工件抖动、标签偏移导致的漏读。同时重点关注设备读取速率与防碰撞能力,产线动态识别场景需选择高灵敏度读取方案,搭配成熟防碰撞算法,满足多标签密集、高速流转场景的稳定读取需求。
3. 结构规格与安装适配
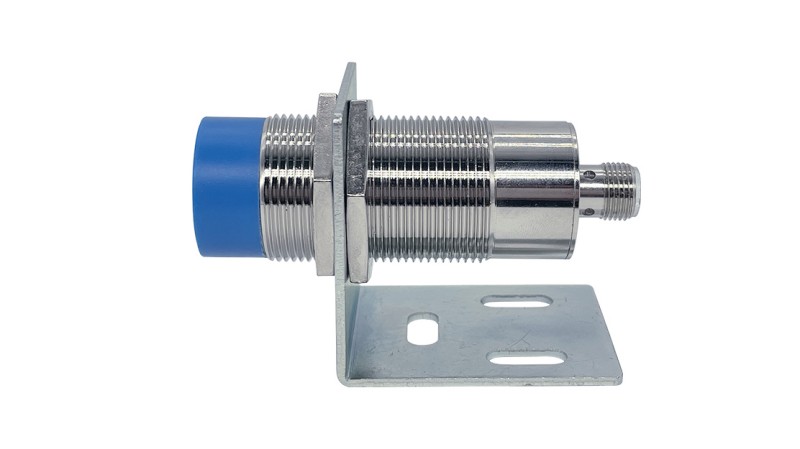
市面主流机型以Φ30mm圆柱螺纹规格为主,机身小巧紧凑,适配绝大多数工装夹具安装位。选型时需核对机身长度、螺纹规格、出线方式,根据安装场景选择直出、侧出出线款式,贴合狭小空间、封闭式腔体、侧边固定等不同安装需求。同时优先选择一体式集成设计设备,无需外接天线,减少布线复杂度与故障点,降低后期维护成本。
4. 防护等级与抗干扰能力
工业场景必须选用IP67及以上防护等级的机型,可完全防尘、抵御短时浸水,适配油污、潮湿、多粉尘的车间工况。针对金属设备密集的产线,需重点核查设备抗金属干扰性能,优选内置抗干扰算法、金属屏蔽设计的机型,避免金属反射、电磁干扰导致的识别距离衰减、读取不稳定问题。此外,设备需具备过流、过压、反接保护功能,适配工业电压波动场景。
5. 通讯接口与系统集成性
根据现场控制系统选型通讯方式,传统PLC工控场景优先RS485接口(Modbus RTU协议),数字化MES系统、云端数据传输场景优选TCP/IP以太网接口,高端智能产线可选择IO-Link接口实现精细化数据交互。选型核心原则:接口与协议优先匹配现有系统,减少转接设备,降低集成故障风险。
三、项目落地实操关键要点
精准选型只是基础,规范的落地安装、调试与运维,才能保障设备长期稳定运行。结合海量工业落地案例,总结四大实操核心要点,解决项目落地常见问题。
1. 现场安装规范:规避基础干扰
安装时需保持读写器识别面与标签平行,预留标准识别间距,严禁近距离贴合金属板面安装,若现场为金属安装基座,需预留3—5mm绝缘间隙,避免金属干扰削弱识别信号。多设备并排部署时,需保持设备间距,防止设备间信号串扰,同时固定设备时做好紧固处理,应对产线振动工况,避免长期运行出现偏移、松动问题。布线时选用屏蔽线缆,避开动力电缆、变频器等强干扰设备,减少电磁信号干扰。
2. 标签匹配与贴装优化
高频RFID读写器需搭配对应协议的高频标签使用,严禁超规格匹配标签。金属工件场景必须选用抗金属高频标签,普通纸质标签贴附金属表面会直接导致识别距离骤减甚至失效。标签贴装需选择工件平整、无遮挡、无油污的位置,确保识别角度统一,动态产线需保证标签经过识别区域时姿态稳定,避免角度偏差引发漏读。
3. 系统调试与参数校准
设备上电后需完成基础参数校准,包括读取灵敏度、识别延时、防碰撞模式、数据上传频率等参数的调试。静态工位场景可降低识别频率、提升识别稳定性;高速流水线场景需调高读取速率、开启连续识别模式,适配快速识别需求。同时做好数据对接调试,确保读写器与PLC、MES系统数据同步正常,数据上传无延迟、无丢包。调试阶段需模拟峰值工况,测试密集标签、高速流转、轻微干扰等场景下的设备稳定性。
4. 后期运维与风险预判
工业RFID设备长期运行易受粉尘堆积、油污覆盖、线缆老化、设备偏移等因素影响性能,需建立定期运维机制,定期清洁读写器识别面、检查线缆连接状态、校准设备位置。同时留存设备参数备份,后期产线改造、设备更换时可快速恢复参数,降低运维成本。针对高频使用工位,可预留备用设备与接口,保障故障快速替换,不影响产线正常生产。
四、常见落地误区与避坑指南
1. 只看价格忽略工况适配:低价普通RFID读写器防护等级低、无抗干扰设计,短期使用看似节省成本,长期易出现频繁故障、识别失效,适配工业场景必须认准工业级IP67防护、抗金属干扰机型。
2. 盲目追求远距离识别:螺纹圆柱机型主打近距离精准识别,盲目追求远距离会导致识别精度下降、串读概率提升,需根据工位实际需求匹配标准识别距离,不盲目超标选型。
3. 忽视协议与系统兼容性:选用私有协议设备,后期无法对接主流工业系统,扩容、升级难度极大,项目改造需全部更换设备,造成资源浪费,务必选用通用标准协议机型。
4. 安装不规范导致性能衰减:忽略金属干扰、信号串扰、振动偏移等问题,安装不规范直接导致设备性能无法达标,即使选型无误,也会出现读取不稳定问题。
五、主流适用场景总结
凭借小巧、稳定、易集成、耐工况的优势,螺纹圆柱型高频RFID读写器目前已广泛应用于各类精细化工业场景,核心落地场景包括:新能源汽车零部件溯源、3C电子精密产线工位识别、医疗器械耗材追踪、工装夹具管理、小型设备身份识别、流水线动态物料采集、实验室样本管理等,是中小型精细化RFID识别项目的最优选型之一。
六、设备推荐
JY-H830是科智立KEZLIY面向相关应用场景研发设计的一款螺纹圆柱型13.56MHz高频RFID读写器,采用一体化设计,操作方式简单。符合ISO 15693协议与ISO 14443A协议,支持Modbus RTU/TCP协议,可通过RS232/RS485通信接口与PLC、MES或上位机进行连接,为相关场景提供设备支持。
结语
螺纹圆柱型高频RFID读写器的项目落地,核心在于精准选型+规范落地。选型阶段聚焦协议、距离、防护、集成四大核心参数,贴合现场工况匹配设备;落地阶段严控安装、调试、运维全流程,规避各类常见误区。只有兼顾设备性能与场景适配,才能充分发挥RFID技术的识别优势,实现产线数字化、精细化管理升级,为企业智能制造改造提供稳定可靠的数据支撑。